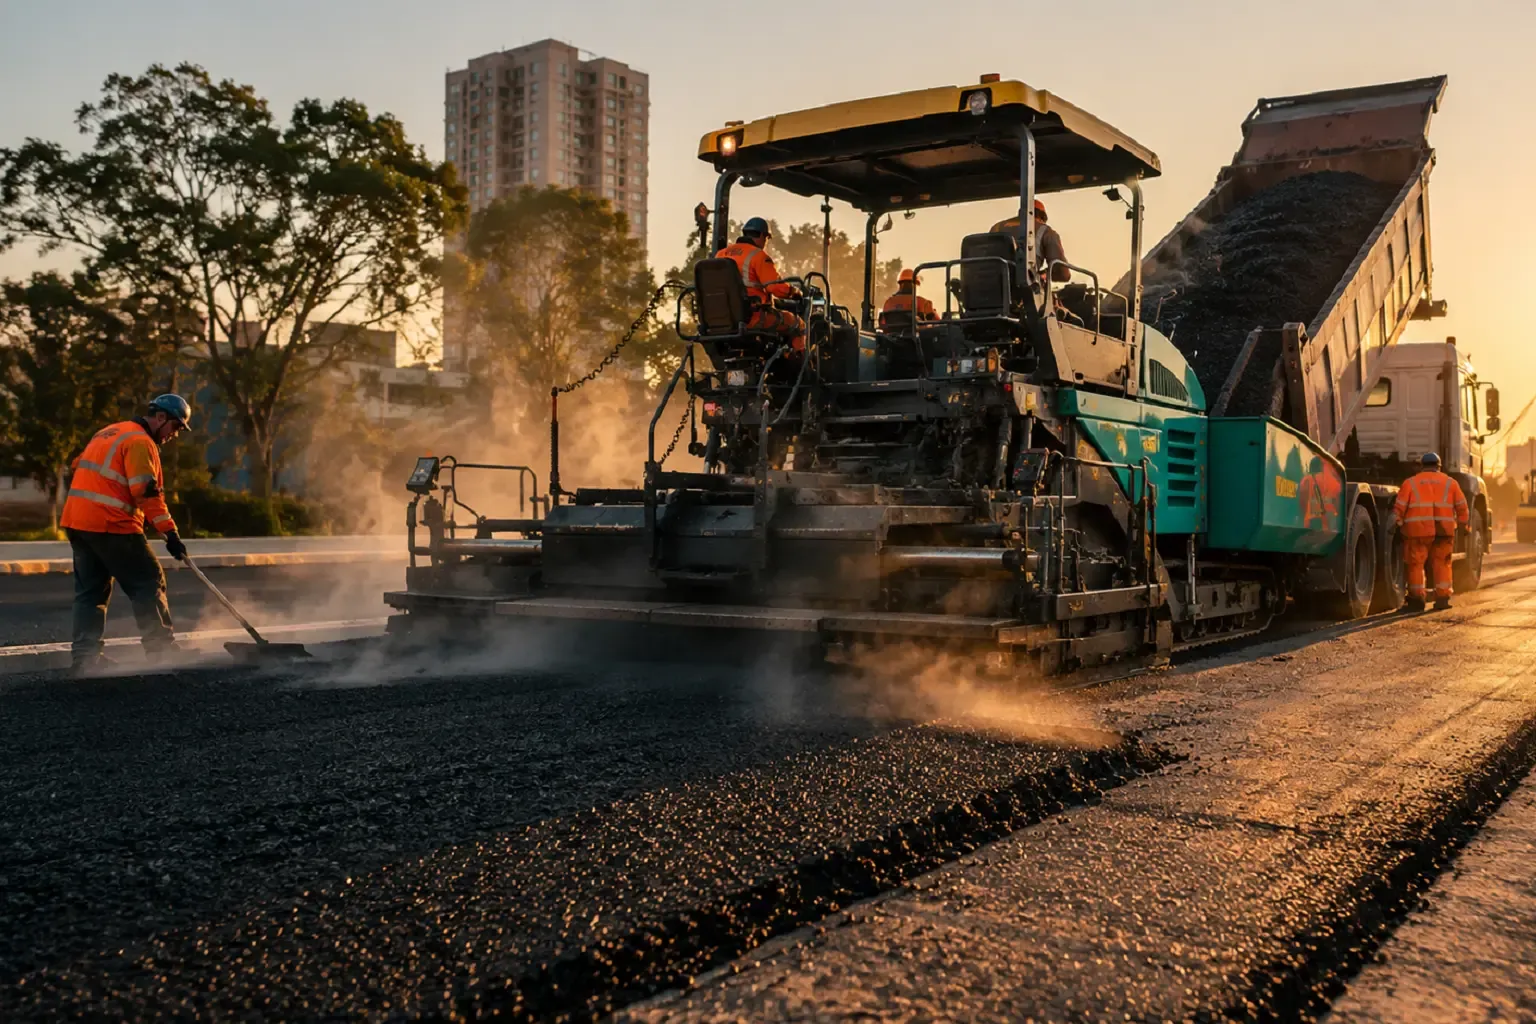
Uma via asfaltada recém-entregue não mostra seus defeitos. A superfície é uniforme, a camada é contínua, o acabamento visual convence qualquer pessoa de que o serviço foi bem executado. Mas dois ou três anos depois, as trilhas de roda aparecem nos trechos com maior concentração de tráfego pesado. As trincas longitudinais começam na borda e avançam para o centro. A desagregação superficial transforma a superfície compactada em cacos soltos.
Esses problemas não surgem do nada. Eles foram plantados durante a execução, em desvios que nenhuma avaliação visual de canteiro detectaria: temperatura de compactação fora da janela correta, teor de ligante acima ou abaixo do ótimo, espessura de camada inferior ao projeto, grau de compactação que não atingiu o mínimo especificado. Cada uma dessas falhas tem um ensaio de controle tecnológico que a teria detectado antes da aceitação do serviço. A questão, em quase todos os casos de pavimento que deteriora prematuramente, é que esse controle não foi realizado com a completude necessária.
Este post explica como o controle tecnológico do asfalto funciona de ponta a ponta: desde o estudo de dosagem realizado antes de a usina produzir a primeira tonelada de mistura até a extração de corpos de prova da pista já compactada. O objetivo é deixar claro por que cada etapa existe, o que cada ensaio mede e qual a consequência real no pavimento quando alguma dessas etapas é suprimida ou mal executada.
As patologias do pavimento asfáltico e onde elas realmente começam
O catálogo de defeitos em pavimentos flexíveis está documentado pelo DNIT (Manual de Restauração de Pavimentos Asfálticos e DNIT 005/2003) em detalhe técnico. Para entender o controle tecnológico, é preciso entender os defeitos que ele previne, porque cada patologia tem uma causa técnica identificável e um ensaio que a detectaria antes da entrega da obra.
As patologias mais frequentes e economicamente mais custosas em pavimentos asfálticos são:
- Trincamento por fadiga (“couro de jacaré”): rede de trincas interligadas que se assemelha à pele de crocodilo. Representa o estágio avançado de deterioração estrutural por fadiga do revestimento sob cargas repetidas de tráfego. Tem origem em mistura com módulo de rigidez insuficiente, espessura abaixo do projeto ou compactação inadequada que deixa o pavimento com resistência mecânica inferior ao calculado.
- Afundamento de trilha de roda (rutting): depressão longitudinal na área de passagem dos pneus, com ou sem solevamento lateral. Pode ser causado por excesso de ligante na mistura (fluência plástica do revestimento) ou por compactação insuficiente que resulta em posterior consolidação pelo tráfego.
- Desagregação: perda progressiva de agregados da superfície do revestimento. Resulta de película de ligante insuficiente para manter a aderência entre partículas, seja por teor de ligante abaixo do ótimo, seja por envelhecimento precoce do ligante em misturas com volume de vazios excessivo.
- Exsudação: migração do ligante para a superfície, criando uma película brilhante e escorregadia. Originada por excesso de ligante na mistura ou por volume de vazios abaixo do mínimo, que não oferece espaço para a expansão térmica do asfalto nos dias quentes.
- Panelas (buracos): cavidades formadas no revestimento pelo avanço de trincas, desagregação e ação da água. São o estágio terminal de patologias não tratadas, e seu reparo é muito mais caro do que o controle que as teria evitado.
A característica comum de todas essas patologias é que elas se originam durante a execução e se manifestam durante o uso. O intervalo entre a causa e o sintoma pode ser de meses a anos, que é exatamente o que torna o controle tecnológico durante a execução a única janela eficiente de prevenção.
A estrutura do pavimento asfáltico e a lógica de cada camada
Para entender onde cada ensaio de controle atua, é preciso ter clareza sobre a estrutura do pavimento flexível. Do subleito ao revestimento, cada camada tem uma função específica e exige parâmetros de controle próprios.
O subleito é o solo natural ou melhorado sobre o qual o pavimento será construído. Sua capacidade de suporte, medida pelo CBR, determina as espessuras de todas as camadas superiores. Um subleito com CBR abaixo do projetado reduz a vida útil de todo o sistema, independentemente da qualidade das camadas asfálticas. O controle tecnológico do subleito integra os ensaios em solos, com verificação de compactação e CBR antes do início das camadas granulares.
A sub-base e a base granular distribuem as cargas do tráfego para o subleito, reduzindo as tensões que chegam ao solo natural. Sua resistência depende do CBR do material, do grau de compactação e da granulometria. Também são verificadas pelos ensaios de solo.
O revestimento asfáltico, tipicamente executado com CBUQ (Concreto Betuminoso Usinado a Quente) ou CAUQ (Concreto Asfáltico Usinado a Quente), é a camada que recebe diretamente as cargas dos pneus e as intempéries. É onde o controle tecnológico de asfalto atua com maior intensidade, porque é o material com maior variabilidade de produção e maior sensibilidade a desvios de temperatura, teor de ligante e compactação.
O CAP e a viscosidade: o ligante que une tudo
O Cimento Asfáltico de Petróleo (CAP) é o ligante betuminoso responsável por unir os agregados da mistura, impermeabilizar o revestimento e conferir a flexibilidade necessária para absorver as deformações elásticas sob o tráfego. A escolha do CAP correto para cada projeto é o ponto de partida de qualquer dosagem de mistura asfáltica.
No Brasil, os CAPs são classificados por grau de penetração (como CAP 50/70 e CAP 30/45) ou por grau de viscosidade. O grau 50/70 indica que o ligante, quando ensaiado a 25°C, tem penetração entre 50 e 70 décimos de milímetro, parâmetro que mede indiretamente a consistência. Ligantes mais duros (penetração menor) são mais adequados para climas quentes ou tráfego pesado, pois resistem melhor à deformação plástica. Ligantes mais macios (penetração maior) são usados em regiões de clima frio ou para camadas de base, pois oferecem maior flexibilidade a baixas temperaturas.
A viscosidade do CAP também determina as temperaturas de usinagem e compactação. O ensaio de viscosidade Saybolt-Furol (DNER ME 004) mede o tempo que o ligante leva para escoar por um orifício padronizado em diferentes temperaturas, gerando uma curva viscosidade-temperatura. A temperatura de usinagem é aquela na qual o ligante atinge viscosidade de 170 ± 20 cSt, permitindo o envolvimento adequado dos agregados. A temperatura de compactação é aquela na qual a viscosidade está entre 250 e 310 cSt, garantindo que a mistura ainda seja trabalhável sob a ação dos equipamentos compactadores.
Usar o CAP errado para as condições climáticas ou de tráfego da via é um erro de projeto que nenhum controle tecnológico de execução consegue corrigir. Por isso, o controle começa com a verificação do ligante recebido em obra, comparando seus parâmetros de penetração e viscosidade com a especificação de projeto antes de qualquer uso.
Deseja aprofundar seus conhecimentos sobre o controle de qualidade em outros insumos da obra? Acesse nosso Guia Técnico Completo do Controle Tecnológico de Materiais na Construção Civil
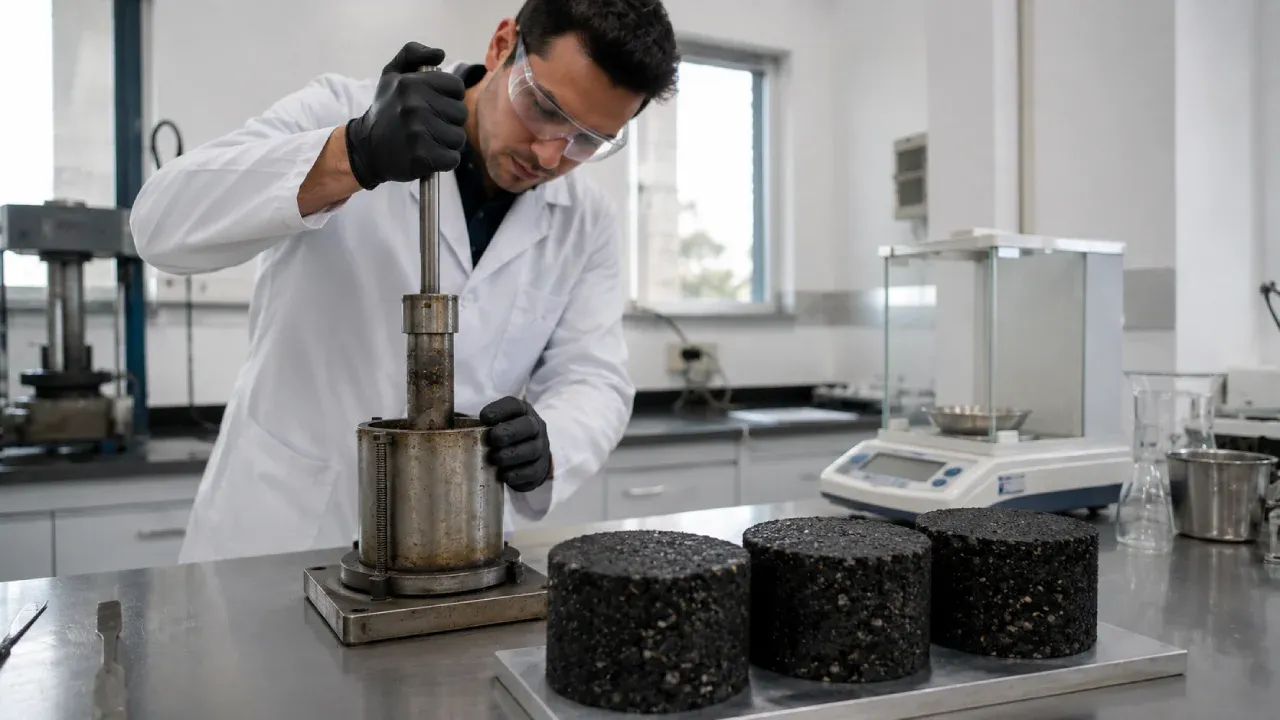 A dosagem pelo método Marshall define o teor ótimo de ligante asfáltico por meio de corpos de prova compactados com 75 golpes em cada face, submetidos a ensaios de estabilidade e fluência em prensa após imersão em banho-maria a 60°C.
A dosagem Marshall: como a mistura é definida antes de chegar à usina
O estudo de dosagem de misturas asfálticas é o trabalho de laboratório realizado antes do início da produção em usina, com o objetivo de determinar o teor ótimo de ligante para os agregados e a faixa granulométrica definidos em projeto. Esse estudo é o documento técnico que orienta toda a produção posterior. Sem ele, a usina produz uma mistura cujos parâmetros de desempenho são desconhecidos.
O método mais utilizado no Brasil é o Método Marshall, desenvolvido pelo engenheiro Bruce Marshall nos anos 1940 e regulamentado no país pelo DNER ME 043. O procedimento consiste em:
Etapa 1: Definição da faixa granulométrica. O projetista escolhe a faixa granulométrica para o revestimento entre as faixas A, B e C do DNIT (DNIT ES 031), que definem os limites de porcentagem de passantes em cada peneira para o CBUQ. A granulometria dos agregados disponíveis deve se enquadrar dentro dessa faixa.
Etapa 2: Moldagem dos corpos de prova em cinco teores de ligante. Para cada teor de CAP (variando tipicamente de 4% a 7% em relação à massa dos agregados, em incrementos de 0,5%), são moldados no mínimo três corpos de prova cilíndricos de 101,6 mm de diâmetro. A mistura de agregados e ligante é aquecida às temperaturas de usinagem determinadas pela curva de viscosidade do CAP. Cada corpo de prova é compactado com 75 golpes em cada face com o soquete de compactação Marshall.
Etapa 3: Determinação dos parâmetros volumétricos e mecânicos. Os corpos de prova curados são imersos em banho-maria a 60°C por 40 minutos e então levados à prensa Marshall para medição dos dois parâmetros mecânicos centrais: estabilidade (carga máxima antes da ruptura, em kgf) e fluência (deformação na carga máxima, em mm). Combinados com os parâmetros volumétricos calculados a partir da massa e das dimensões dos CPs (volume de vazios, relação betume-vazios e vazios do agregado mineral), formam o conjunto de dados que define o teor ótimo.
As especificações do DNIT para CBUQ estabelecem os limites mínimos e máximos que a mistura deve atender:
- Estabilidade Marshall: mínimo de 500 kgf.
- Fluência: entre 2,0 e 4,5 mm (ou 8 a 18 em centésimos de polegada).
- Volume de vazios (Vv): entre 3% e 5%.
- Relação betume-vazios (RBV): entre 75% e 82%.
- Vazios do agregado mineral (VAM): mínimo de 14%.
O teor ótimo de ligante é determinado graficamente, plotando cada parâmetro em função do teor de CAP e identificando a faixa de teores que satisfaz simultaneamente todos os critérios. O ponto central dessa faixa é adotado como teor de projeto. Uma mistura com teor de 6,6% de CAP, por exemplo, pode atender todos os critérios quando o teor de 5,5% já falha em Vv e o de 7,5% já supera o RBV máximo.
Esse teor ótimo é o alvo que a usina deve manter durante toda a produção. Desvios de mais de 0,3% a 0,5% do teor de projeto, para mais ou para menos, já produzem consequências mensuráveis na durabilidade da mistura.
O controle na usina: verificando o que sai antes de chegar à pista
A usina de asfalto é onde os agregados e o ligante são aquecidos, dosados e misturados para produzir o CBUQ. O processo parece mecânico, mas é altamente sensível a variações de temperatura, calibração dos dosadores e qualidade dos materiais de entrada. O controle tecnológico na usina verifica se o que está sendo produzido corresponde ao que foi definido no estudo de dosagem.
Verificação do CAP recebido. A cada carregamento de ligante asfáltico recebido em obra, são realizados ensaios de penetração a 25°C e viscosidade Saybolt-Furol para confirmar que o material está dentro das especificações de projeto e não foi adulterado ou degradado durante o transporte. Um CAP que chegou aquecido demais pode ter sofrido envelhecimento por oxidação, alterando suas propriedades reológicas.
Controle de temperatura na usinagem. Os agregados precisam estar aquecidos a uma temperatura que, quando misturados com o ligante, resultará na temperatura de usinagem especificada. O CAP precisa estar aquecido dentro de sua faixa de viscosidade de mistura. Estudos de laboratório indicam que a temperatura de compactação ideal para CBUQ com CAP 50/70 fica entre 145°C e 175°C, com o ponto ótimo em torno de 160°C. Abaixo de 145°C, o ligante já atingiu viscosidade excessiva e a compactação não consegue mais reduzir os vazios para dentro dos limites especificados.
Extração de betume da mistura coletada na pista. Amostras de CBUQ coletadas durante o espalhamento são submetidas ao ensaio de extração de betume (NBR 16208, método Rotarex), que determina o teor de ligante real da mistura produzida na usina. O resultado é comparado com o teor de projeto da dosagem Marshall, com tolerância de ±0,3%. Os agregados recuperados após a extração são submetidos à análise granulométrica para verificar se a graduação mantém o enquadramento na faixa especificada pelo DNIT.
Ensaio Marshall na mistura coletada em campo. Conforme a norma interna técnica de controle tecnológico de pavimentação, durante cada jornada de oito horas de serviço, são moldados três corpos de prova Marshall com amostras coletadas na pista durante o espalhamento, compactados a 75 golpes por face na temperatura medida durante a operação. Os parâmetros de estabilidade, fluência e volumetria são comparados com os limites do estudo de dosagem. Desvios sistemáticos indicam problema na regulagem da usina ou variação nos materiais de entrada.
O controle na pista: verificando o que foi executado
O controle na usina garante que o material saiu dentro das especificações. O controle na pista verifica que foi aplicado corretamente. São dois sistemas complementares: um falha sem o outro.
Monitoramento de temperatura durante o espalhamento. Imediatamente antes de iniciar a compactação, a temperatura da massa espalhada é medida com termômetro digital infravermelho. A tolerância aceitável é de ±5°C em relação à temperatura de compactação especificada. Essa verificação deve ser realizada a cada 700 m² de pista, conforme especificações técnicas de controle. Se a temperatura está fora da faixa quando o rolo começa a compactar, já é tarde: compactar asfalto frio não eleva a densidade ao nível exigido, independentemente do esforço de compactação aplicado.
Verificação da regularidade superficial. Imediatamente após a compactação de cada trecho, a planeza da superfície é verificada com duas réguas: uma de 0,9 m e outra de 3,0 m, colocadas em ângulo reto e alternadamente paralelas ao eixo da via. A variação superficial máxima admitida é de 0,5 cm sob qualquer posição do conjunto de réguas, garantindo a uniformidade da camada que será entregue ao usuário e evitando acúmulo de água na superfície.
Controle de espessura durante a execução. A espessura da camada espalhada antes da compactação é verificada com gabaritos metálicos e paquímetros, comparando com a espessura de projeto acrescida do fator de compressão do material. Após a compactação, a espessura real é determinada pela extração de corpos de prova.
Extração de corpos de prova da pista compactada. Após a conclusão da compactação e o resfriamento da mistura, a extração de testemunhos cilíndricos por sonda rotativa é o ensaio definitivo de verificação do serviço executado. Os corpos de prova extraídos permitem determinar:
- Espessura real da camada: comparada com a espessura de projeto. Uma camada executada com 70% da espessura projetada tem vida útil exponencialmente menor do que a calculada.
- Densidade aparente: a partir da qual se calcula o grau de compactação em relação à massa específica de referência da dosagem Marshall.
- Volume de vazios real: parâmetro de durabilidade diretamente relacionado à permeabilidade da mistura e ao envelhecimento do ligante.
- Teor de ligante real: pelo ensaio de extração de betume nos agregados do testemunho.
- Estabilidade e fluência Marshall dos testemunhos: quando aplicável, comparando os parâmetros mecânicos da mistura in loco com os da dosagem de referência.
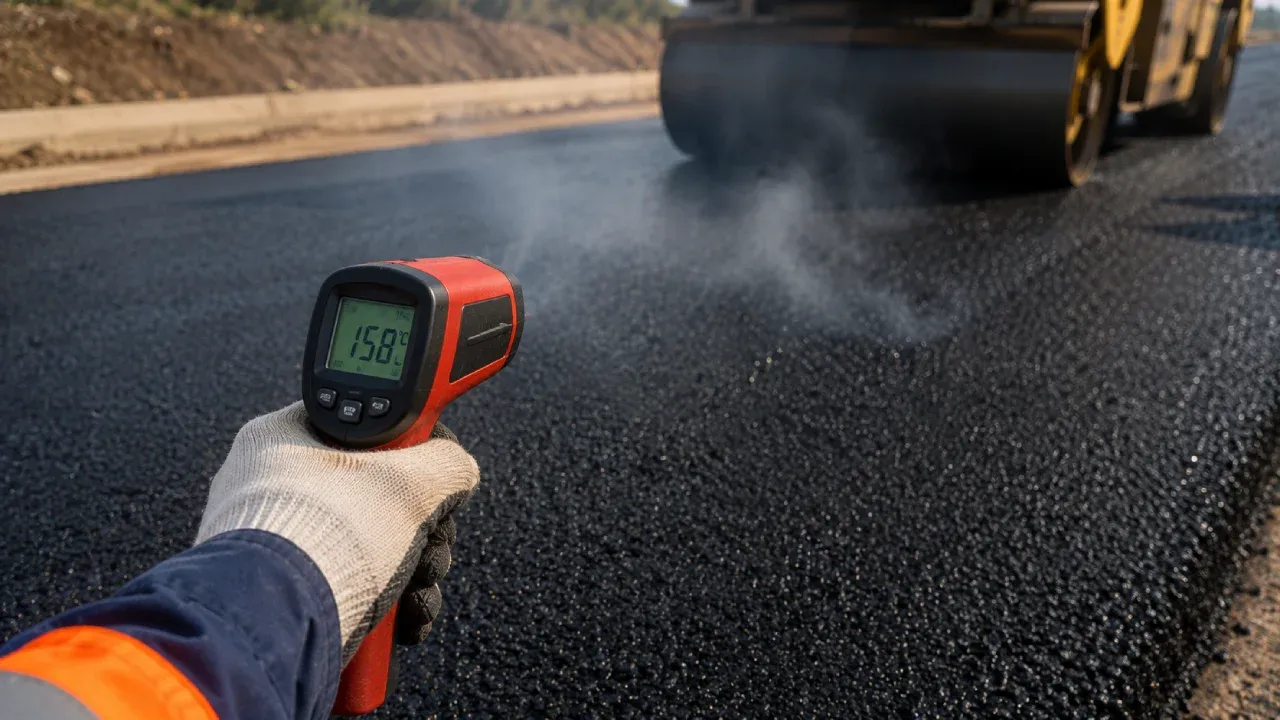 O controle de temperatura durante o espalhamento e a compactação do CBUQ é determinante para a qualidade final do pavimento. A compactação fora da janela de temperatura eleva os vazios da mistura e reduz a vida útil do revestimento.
Os parâmetros do controle e o que cada desvio causa no pavimento
Cada parâmetro verificado no controle tecnológico do asfalto está diretamente ligado a uma ou mais patologias do pavimento. Entender essa correlação é o que permite avaliar com precisão a gravidade de um desvio detectado nos ensaios.
Espessura abaixo do projeto. A vida útil de um pavimento asfáltico é exponencialmente sensível à espessura do revestimento. Uma camada executada com 80% da espessura calculada não oferece 80% da vida útil projetada: oferece uma fração muito menor, porque o número de ciclos de carga que a mistura suporta até a fadiga varia com o quadrado da espessura. Uma via projetada para durar 15 anos com a espessura correta pode começar a apresentar trincas de fadiga em menos de cinco anos se a espessura real ficar sistematicamente abaixo do projeto.
Teor de ligante acima do ótimo. O excesso de CAP na mistura reduz o volume de vazios abaixo do mínimo especificado (3%). Com poucos vazios, o ligante não tem espaço para expandir nos dias quentes, exuda para a superfície e cria uma camada brilhante e escorregadia. Com o tempo, o excesso de ligante aumenta a deformabilidade plástica da mistura, favorecendo o afundamento de trilha de roda em trechos de tráfego intenso ou lento.
Teor de ligante abaixo do ótimo. A película de asfalto que envolve cada partícula de agregado fica mais fina do que o necessário para garantir a aderência entre partículas e a impermeabilização da mistura. O resultado é desagregação progressiva da superfície, envelhecimento prematuro do ligante exposto e infiltração de água nas camadas inferiores. A água infiltrada acelera o processo de desgaste interno e fragiliza as camadas de base.
Volume de vazios acima do máximo (maior que 5%). Vazios excessivos tornam a mistura permissível à passagem de ar e água. O ar acelera a oxidação do ligante, tornando-o quebradiço e reduzindo a flexibilidade do pavimento. A água que penetra nos vazios e congela em regiões de clima frio expande e fratura a mistura internamente. Em regiões quentes, a água infiltrada amolece as camadas inferiores. O resultado em ambos os casos é o avanço das trincas de fadiga antes do previsto.
Volume de vazios abaixo do mínimo (menor que 3%). Uma mistura muito fechada, produzida com excesso de ligante ou compactação excessiva, tem baixa resistência à deformação plástica sob altas temperaturas. Em pavimentos de pátios, interseções ou vias com tráfego lento e pesado, a exsudação e o afundamento de trilha de roda aparecem nos primeiros verões após a entrega.
Grau de compactação abaixo do mínimo. O grau de compactação do CBUQ é expresso como porcentagem da massa específica aparente da pista em relação à massa específica aparente de referência da dosagem Marshall. As especificações do DNIT exigem grau de compactação mínimo de 97% para revestimentos e bases asfálticas. Um pavimento com grau de compactação de 92% tem volume de vazios acima do especificado e será consolidado pelo próprio tráfego nas primeiras semanas de uso, gerando afundamentos e irregularidades que nenhuma operação de manutenção posterior elimina sem reconstrução da camada.
Temperatura de compactação abaixo do mínimo. Compactar o CBUQ quando a temperatura da massa já caiu abaixo de 145°C é tentar compactar um material cuja viscosidade não mais permite o rearranjo das partículas. O rolo compactador deixa apenas marcas superficiais enquanto a densidade interna permanece baixa. O grau de compactação resultante ficará abaixo de 97% mesmo com um número de passadas muito acima do projetado.
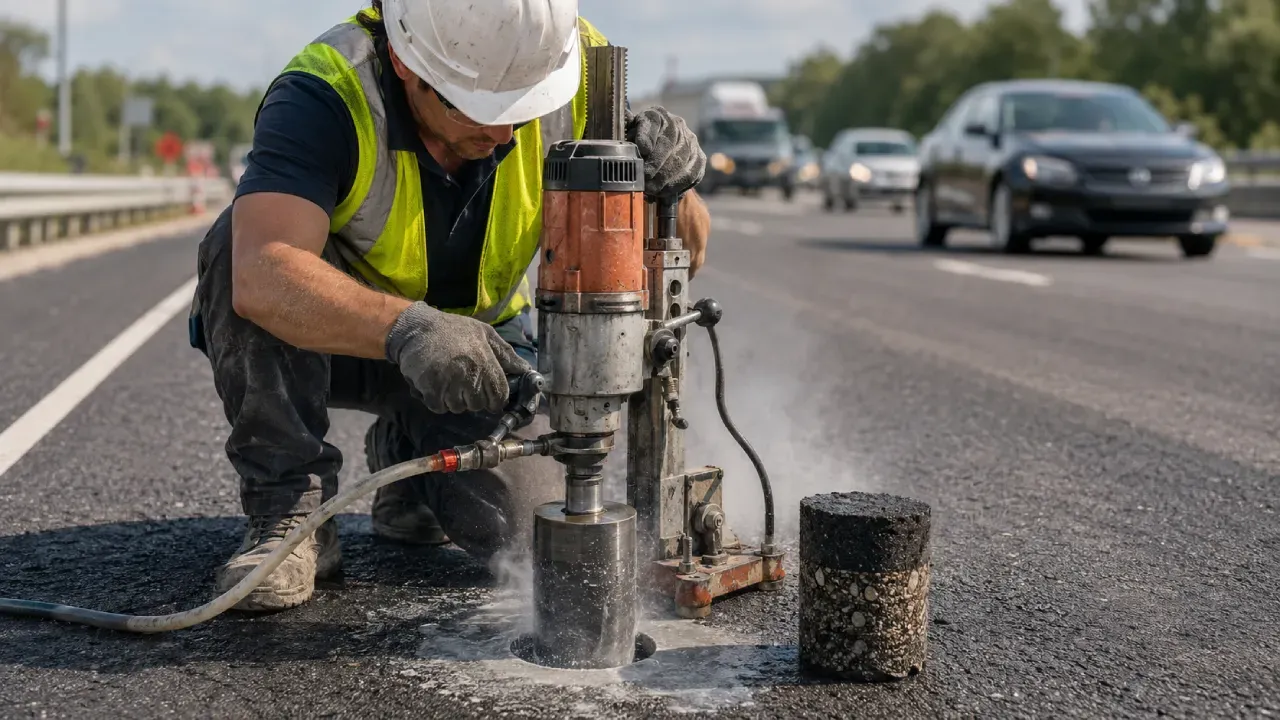 A extração de testemunhos do pavimento compactado é o único método que permite verificar, após a execução, se espessura real, teor de ligante e grau de compactação atendem ao projeto. É a última linha de verificação antes da aceitação do serviço.
Imprimação e pintura de ligação: as etapas invisíveis que definem a aderência entre camadas
Antes do lançamento do revestimento asfáltico, duas etapas de preparação garantem a aderência entre as camadas do pavimento: a imprimação (sobre a base granular) e a pintura de ligação (entre camadas asfálticas). São etapas rápidas, de custo baixo e que passam despercebidas na avaliação visual de campo. Quando são mal executadas, o resultado é a delaminação das camadas, com deslocamento horizontal do revestimento sob as cargas de frenagem e aceleração dos veículos.
A imprimação aplica emulsão asfáltica de baixa viscosidade sobre a superfície da base granular compactada, preenchendo os poros superficiais e criando uma camada de transição entre o material granular e o CBUQ. A taxa de aplicação é verificada em campo conforme a DNIT ES 144. Uma imprimação insuficiente deixa a interface base/revestimento sem aderência química, aumentando o risco de deslizamento do revestimento.
A pintura de ligação aplica emulsão asfáltica de rompimento rápido sobre uma camada asfáltica já existente, antes do lançamento de uma nova camada de CBUQ. A taxa de aplicação recomendada varia tipicamente entre 0,8 e 1,6 l/m², dependendo das condições da superfície receptora. Pintura excessiva cria uma interface escorregadia entre as camadas; pintura insuficiente reduz a aderência. Em ambos os casos, o pavimento comporta-se como um sanduíche com recheio solto, e as camadas trabalham independentemente em vez de agirem como uma estrutura integrada.
O protocolo completo do controle tecnológico de asfalto ao longo de uma obra
O controle tecnológico de asfalto é mais eficiente quando é estruturado como um protocolo sequencial e documentado, não como uma série de ensaios realizados quando há dúvida ou fiscalização. O protocolo completo de uma obra de pavimentação asfáltica inclui as seguintes etapas obrigatórias:
Antes da produção: caracterização do CAP recebido (penetração e viscosidade); estudo de dosagem Marshall com os agregados de cada pedreira fornecedora; verificação do enquadramento granulométrico dos agregados nas faixas do DNIT; calibração da usina para o traço de projeto.
Na usina, durante a produção: controle de temperatura do CAP e dos agregados no início de cada jornada; extração de betume de amostras coletadas na pista para verificação do teor de ligante real; análise granulométrica dos agregados extraídos; ensaio Marshall nos corpos de prova moldados com amostras da pista, a cada jornada de oito horas.
Na pista, durante a execução: medição de temperatura da massa antes e durante a compactação (a cada 700 m²); verificação da regularidade superficial com réguas de 0,9 e 3,0 m; verificação de espessura com gabaritos antes da compactação.
Na pista, após a compactação: extração de corpos de prova por sonda rotativa para determinação de espessura real, densidade aparente, volume de vazios e teor de ligante; avaliação estatística dos resultados conforme DNER PRO 277/97 para aceitação ou rejeição do serviço executado.
Os ensaios de controle tecnológico de asfalto da Contech cobrem todo esse protocolo, do ensaio de extração de betume ao ensaio Marshall em corpos de prova de campo, com laudos emitidos por laboratório certificado ISO 9001. Para obras viárias em Goiás e no Centro-Oeste, a capacidade de atendimento local e a agilidade de resultados fazem diferença direta no ritmo da obra e na qualidade técnica da aceitação dos serviços.
Entre em contato com a equipe técnica da Contech para estruturar o plano de controle tecnológico da sua próxima obra de pavimentação.
Perguntas Frequentes
Qual a temperatura mínima aceitável para compactar CBUQ com CAP 50/70?
Estudos de laboratório com CBUQ usando CAP 50/70 indicam que a temperatura mínima para que a compactação seja eficiente fica em torno de 145°C. A temperatura ótima de compactação está entre 160°C e 175°C para esse tipo de ligante. Abaixo de 145°C, a viscosidade do ligante já é elevada demais para permitir o rearranjo das partículas e o grau de compactação mínimo de 97% dificilmente será atingido, independentemente do número de passadas do rolo compactador.
O que é grau de compactação do asfalto e qual o mínimo exigido?
Grau de compactação é a relação, em porcentagem, entre a massa específica aparente obtida em campo (determinada pelos corpos de prova extraídos da pista) e a massa específica aparente de referência determinada no estudo de dosagem Marshall. O DNIT exige grau de compactação mínimo de 97% para revestimentos e bases asfálticas do tipo CBUQ. Abaixo desse valor, o volume de vazios real ultrapassa o limite máximo de 5%, comprometendo a impermeabilidade e a resistência à deformação da mistura.
O que pode acontecer com um pavimento que não teve controle do teor de ligante?
Sem controle do teor de ligante, a mistura pode ser entregue com teor acima ou abaixo do ótimo. Excesso de CAP gera exsudação e afundamento de trilha de roda por deformação plástica nos dias quentes. Déficit de CAP gera desagregação superficial, envelhecimento prematuro e infiltração de água nas camadas inferiores. Em ambos os casos, a vida útil do pavimento é significativamente reduzida em relação ao projeto. O custo de reconstrução de um pavimento deteriorado é sempre muito maior do que o custo dos ensaios que teriam detectado e corrigido o desvio antes da aceitação do serviço.